02 / BACKGROUND
背景与需求
客户原来的做法和真正要解决的问题。
仓储的账实差异,绝大多数不产生在盘点上,而产生在「扫完」到「入账」之间:纸单先记、回办公室再录,中间隔几个小时,这期间货动了、单子丢了、字写糊了,账就对不上了。
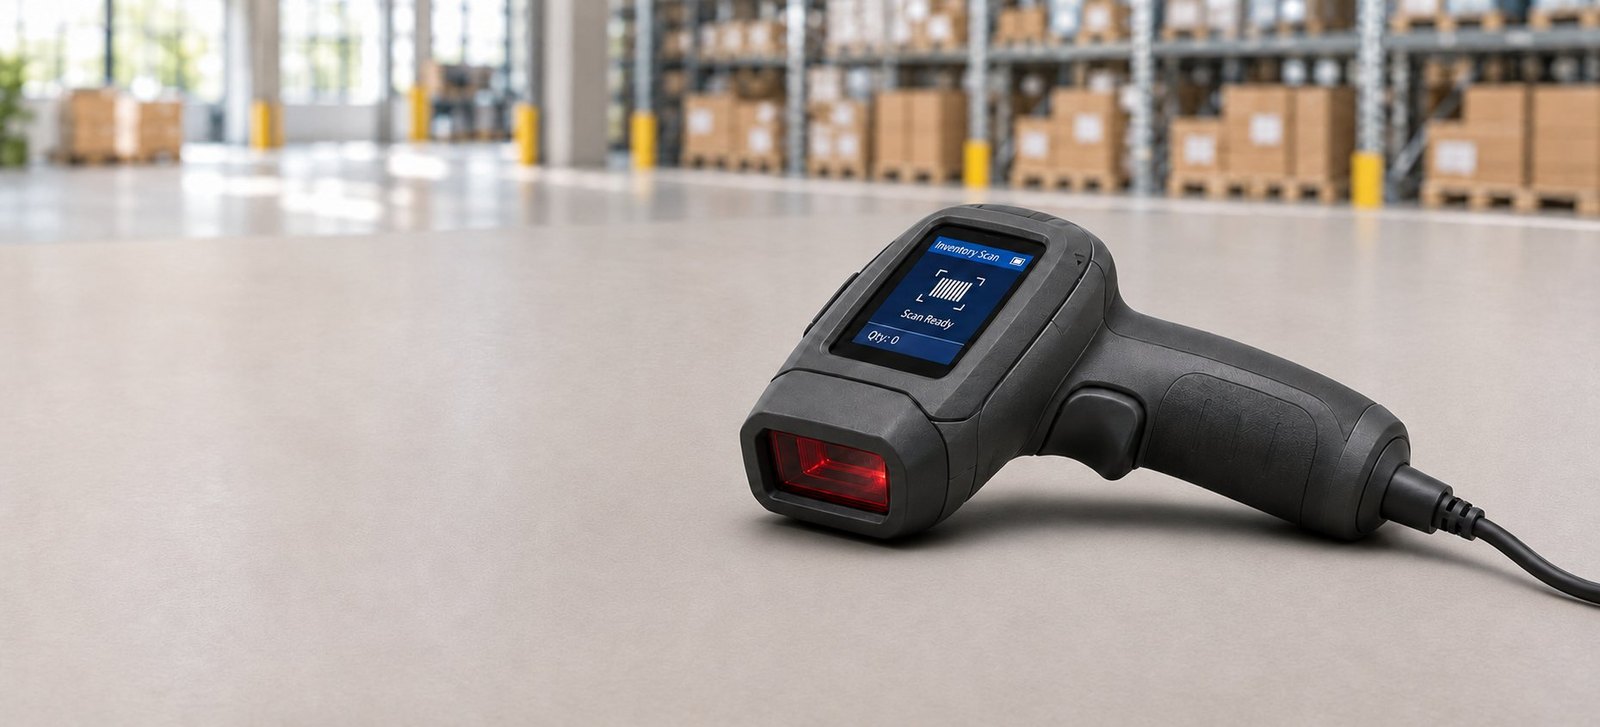
客户要的不是一台扫码枪,是一台能在货架前把这条链路走完的终端 —— 码扫进设备的那一刻,数据就已经在系统里,中间不再有纸、笔和第二次录入。
ENTRY / 录入 纸单加二次录入 手写单号回办公室补录,错录漏录都无从复核,出了问题查不到是哪一步错的。
LATENCY / 时效 账面永远落后现场 货已出库,系统里还显示在架;账实差异随作业量线性放大,月底只能靠盘库倒推。
RECONCILE / 盘点 一次盘点等于停业一天 几万个 SKU 靠人念人记,盘完还要二次录入核对,差异照样说不清是谁的责任。
03 / OUR ENGINEERING
我们的工程
技术路线,以及具体怎么实现的。
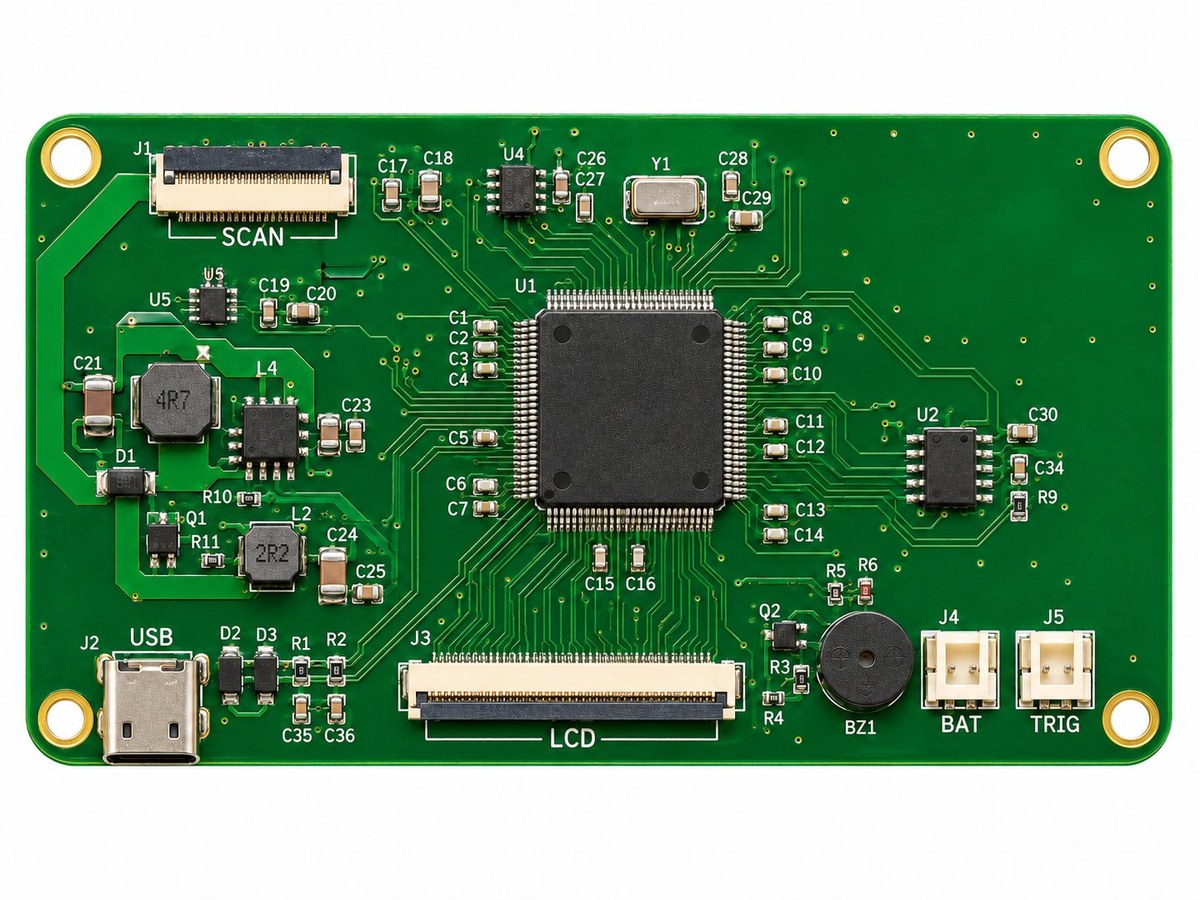
整机围绕「一条链路只解码一次」来做:影像式模组在内部完成一维 / 二维解码,通过 FPC 直连把结果送进主控(J1 SCAN),主控只负责通道、事件与回传,不接管图像、不做二次解码。链路越短,延迟越低,可能出错的环节也越少 —— 「对准就响」是链路设计出来的,不是调参调出来的。
读识率不是参数表上的指标,而是现场光线和标签状态的函数。强光直射货架、标签被叉车蹭花、条码只露出一截,这些工况在办公室测不出来。选型阶段拿现场样张逐张过,看的是过曝与低对比度下能否稳定出码,而不是标称的最远识读距离。
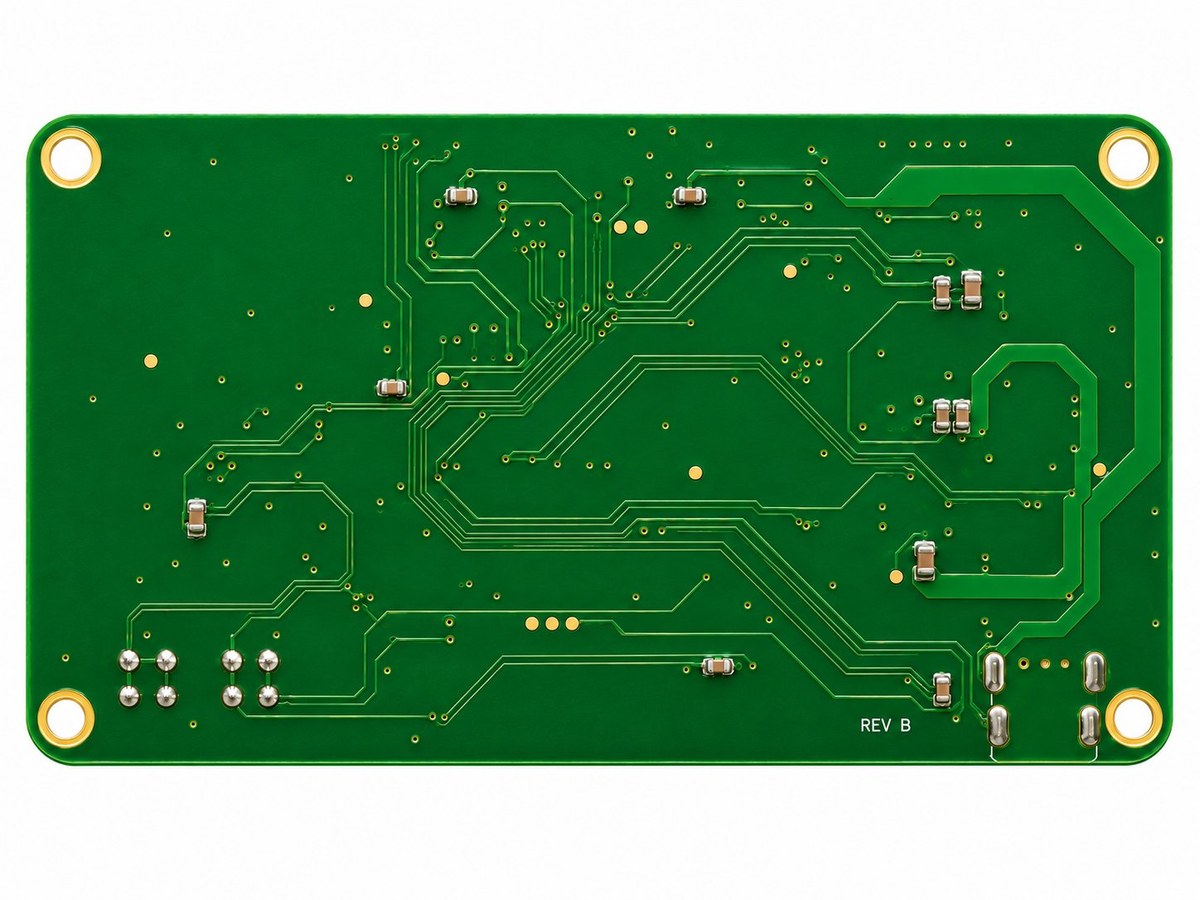
扫码瞬间是脉冲大电流负载:补光与解码同时拉电,电池内阻加走线阻抗造成的瞬时压降,足以让主控掉电复位。板上两路开关电源(L4 4R7 主路、L2 2R2 副路)分置,储能电容贴着负载放,BAT 接口就近取电、电源走线按电流加宽 —— 这类问题只能在布局阶段解决,靠软件重试只是把现场问题推迟到客户手上。
数据按「事件」而不是「批次」管理:每次扫码先落本地缓存再回执,掉电最多丢当前这一条;记录带时间戳与单调递增序号,网络恢复后按序补传,后台按序号与时间戳双重去重 —— 网络抖一下不会丢一批,也不会补出一批重复。
操作按「单手、戴手套、站着干活」设计:扳机键落在食指位,键程与力度按手套工况定;扫码结果同时走蜂鸣(BZ1)与屏幕两块反馈,不盯屏幕也能确认扫上了。整板 4 个 M3 安装孔,连接器全部用带锁扣的 FPC 与插座 —— 跌落和长期振动下,先松的通常不是焊点,是没锁的排线。
- 01 光学成像
影像式模组 · 一维 / 二维共用
- 02 模组解码
解码在模组内完成,不占主控算力
- 03 FPC 直连主控
结果直接送达 · 链路只解码一次
- 04 事件落盘
时间戳 + 单调序号 · 掉电只丢当前条
- 05 按序回传
有网即传 · 断网缓存 · 后台双重去重
关键工程点
- 01
解码零中转 模组直出结果、FPC 送入主控,主控不碰图像也不做二次解码,延迟与出错环节一起变少。
- 02
脉冲不掉压 补光与解码的瞬时电流由贴近负载的储能电容兜住,电源走线按电流加宽,避免电压跌落把主控拉复位。
- 03
事件级缓存 每次扫码先落本地再回执,异常掉电最多丢当前一条。
- 04
补传不重 时间戳加单调序号,后台按序与序号双重去重,网络抖动不会补出重复数据。
- 05
实测定读识率 曝光与增益按现场强光、磨损标签的样张调,不按参数表拍脑袋。
- 06
手套工况交互 扳机在食指位、键程按手套定,蜂鸣加屏幕双反馈,不看屏也能确认扫上了。