
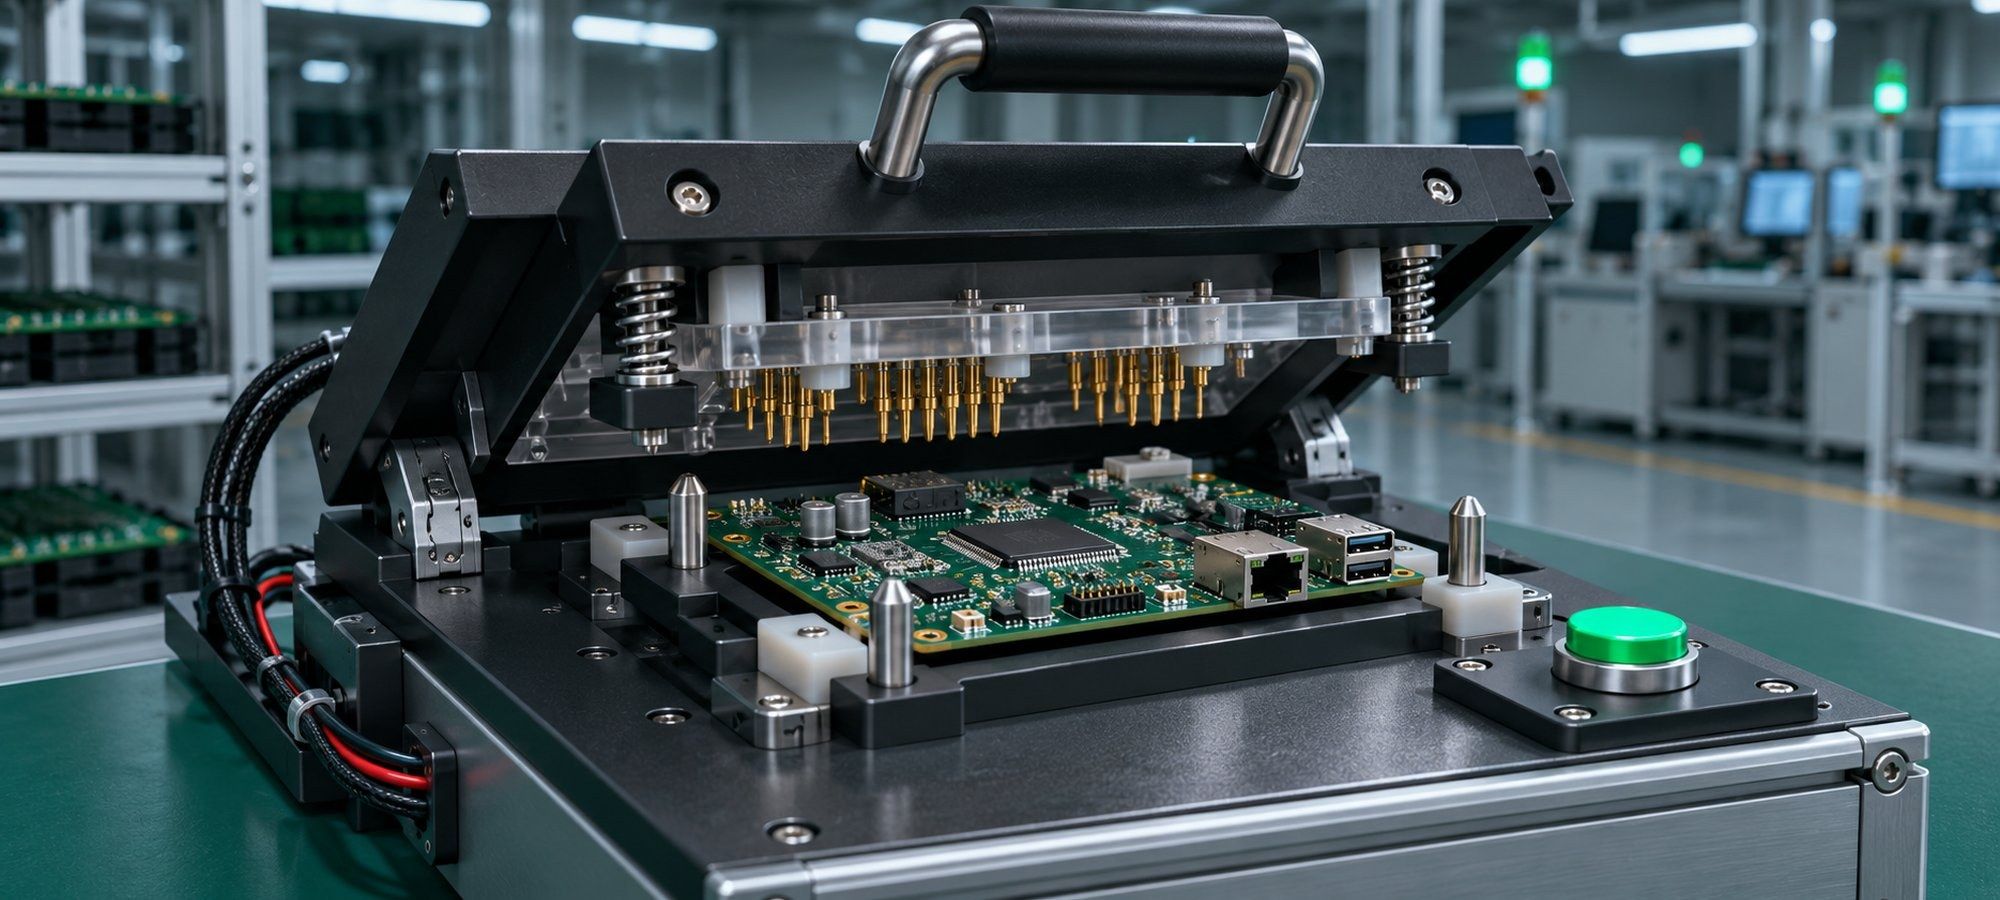
“我们的产品有测试的,上电看灯亮不亮。”
这句话暴露的问题比它解决的问题多。指示灯亮,只证明了三件事:供电没短路、MCU 跑起来了、有一路 GPIO 是好的。剩下的电源余量、通信、传感器、按键、功耗,一概没验。
而产线上真正会出现的失效,恰恰集中在那些”没被验证”的地方。
一、测试的价值在于”能挑出不良”
一个测试项该不该做,判断标准只有一条:它能不能区分好品和坏品。
顺着这条标准,测试项的设计思路就清楚了:
| 测试项 | 能挑出什么 | 漏了会怎样 |
|---|---|---|
| 静态电流 | 焊接短路、器件漏电、贴错料 | 电池设备续航异常,客户先发现 |
| 各电源轨电压 | 稳压器虚焊、负载异常 | 偶发重启、低温不启动 |
| 通信自检 | 收发器、隔离器件、走线 | 现场连不上,返修成本最高 |
| 传感器读数 | 传感器虚焊、方向贴反 | 数据全错但不报警 |
| 按键与指示灯 | 按键失效、LED 极性反 | 用户体验问题,投诉多 |
| 射频发射功率 | 天线匹配、屏蔽罩问题 | 距离不达标,成批退货 |
| 烧录校验 | 固件未烧、烧错版本 | 最不该发生,但确实会发生 |
至少要覆盖”电源、通信、人机交互”三块,射频和传感器按产品性质补。
二、假负载与自动判断
最不可靠的测试环节是”人看”。
人眼判断有三个问题:疲劳、标准不一致、记不住。“这个灯好像有点暗”永远不是判据。
正确做法是把判据交给程序:
测电压 → 与阈值比较 → 自动判 PASS/FAIL → 结果写库举个例子:测输出驱动能力,不要”接个 LED 看亮不亮”,而是接一个固定假负载电阻,测带载后的电压跌落:
- 空载 5.0 V,带 100 mA 负载后 4.92 V → 压降 80 mV,内阻约 0.8 Ω → PASS
- 带载后掉到 4.3 V → 内阻 7 Ω → 走线太细、焊点虚接或稳压器有问题 → FAIL
同样的”亮不亮”,换成”压降多少”就变成了可量化的判据。
三、防呆:让人为失误不可能发生
产线失误的三种形态,各有对应的设计:
| 失误 | 防呆设计 |
|---|---|
| 反插(板子插反) | 定位销做成不对称;连接器选防呆型;插反了物理上装不进去 |
| 漏测(跳过某项) | 流程强制:上一项不 PASS,下一项不启动 |
| 错料(贴错型号) | 关键器件加读 ID(如传感器/存储器的 ID 寄存器) |
第三条最容易被忽略。同样封装的存储芯片、同样引脚的传感器,贴错了板子照样能跑——只有读 ID 才能发现。成本是几行代码,收益是避免整批返工。
四、记录与追溯:测试数据必须能落到序列号上
没有记录的测试等于没测。
至少要落这几项:
- 序列号(与机身丝印一致)
- 测试时间、工位、操作员
- 每一项的实测值(不是只存 PASS/FAIL)
- 固件版本
为什么强调”实测值”而不只是”结果”:当客诉发生、需要判断是不是批次问题时,只有实测数据能画出分布。 一批产品的静态电流从 8 mA 缓慢爬到 12 mA,如果只存了 PASS,你什么都看不出来。
五、阈值怎么定:留余量,但别留太宽
阈值定太严,误判率高,产线天天叫;定太宽,真实不良混过去。
经验做法:
下限 = 实测分布的最小值 − 3σ 左右的安全余量
上限 = 规格上限 × 0.85 (留 15% 给老化和环境差异)更稳的办法是先小批量试产,拿到 50~100 台的实测分布,再定阈值。用理论值直接定阈值,几乎一定会偏。
六、一个漏检的真实场景
某批设备的故障现象是”用了两个月后偶发重启”。拆机发现是某颗电容焊接不良,回流时一端虚焊。
回溯产线测试记录:全部 PASS。
原因很清楚——测试项里没有任何一项会让这颗电容承受到能暴露虚焊的电流。测试时设备处于轻载状态,虚焊点的接触电阻虽然大,但压降可以忽略;到了现场满负载运行,压降加上发热,问题就出来了。
改进措施:增加”满负载运行 30 秒”这一项,同时监测输出电压和关键器件温升。加了这一项之后,同类不良在产线上就能被拦下来。
这个案例的启发是:测试项的设计要模拟”真实使用中最恶劣的工况”,而不是”最简单能让它跑起来的状态”。
七、夹具本身也要被验证
夹具是测量系统的一部分,它自己会坏:
- 探针磨损(接触电阻变大,压降测试开始误判)
- 线缆松动(通信测试偶发失败)
- 定位销磨损(板子放偏,探针压不到焊盘)
所以要有夹具点检:每天开班用一块”标准板”(已知良品 + 已知不良品各一)跑一遍,都必须给出预期结果。如果标准不良品也 PASS,说明夹具失效了,当天的产品全部需要重测。
八、我们设计产线测试的顺序
- 列失效模式 —— 这个产品最可能怎么坏(焊接、贴错、器件失效)
- 为每种失效设计一个能检出它的测试项 —— 检不出的失效,就是漏检
- 全部改成量化判据 —— 电压、电流、时间、功率,不用”看灯”
- 加防呆 —— 防反插、防跳测、读 ID
- 落数据 —— 存实测值,绑定序列号
- 验证夹具 —— 标准良品/不良品点检
一句话:产线测试不是”证明它能用”,而是”证明它没有那几种坏法”。